Роль вакуумного давления в образовании карманов
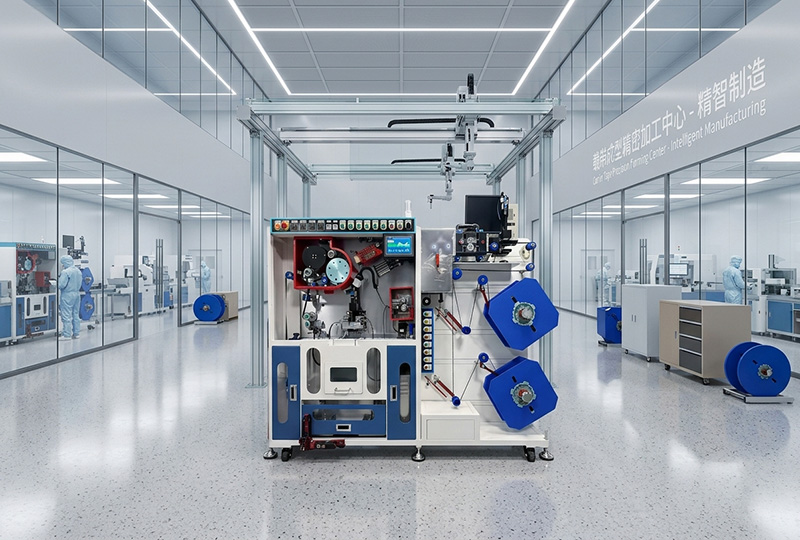
При производстве лент-носителей разница между карманом, надежно удерживающим деталь, и карманом, допускающим микроперемещения во время транспортировки, зачастую сводится к тому, насколько эффективно вакуумное давление втягивает нагретый полимер в полость формы. В сфере производства полупроводниковых корпусов, где допуски для технологий WLCSP и чиплетов в настоящее время достигают 30 микрометров, вакуумная система не является второстепенным фактором — она является основной технологической переменной. .
Компания Zhengzhou Jinyingteng (Henan Jenten) производит оборудование для формовки лент-носителей со встроенными вакуумными системами, предназначенное для прецизионного формирования карманов. В данной статье рассматривается техническая роль вакуумного давления в процессе термоформовки, взаимосвязь между силой вакуума и геометрией карманов, а также инженерные факторы, определяющие стабильность результатов формовки с использованием вакуума.
Механизм термоформования: вакуум как формовочная сила
Карманы для ленты-носителя формируются путем нагрева полимерного листа до состояния размягчения, после чего материал прижимается к поверхности формы. Формирующее усилие может создаваться за счет положительного давления воздуха (термоформование), отрицательного давления (вакуумное формование) или механического смещения (формование с использованием спаренных матриц). Каждый из этих методов обеспечивает различные характеристики течения материала и конечные геометрические формы карманов. .
При вакуумной формовке нагретый лист втягивается в полость формы за счет понижения давления под листом. Разница между атмосферным давлением над листом и пониженным давлением внутри формы создает движущую силу, вызывающую деформацию материала. Данная технология широко применяется, поскольку позволяет материалу принимать форму формы с высокой степенью воспроизводимости контуров.
Однако вакуумная формовка имеет свои ограничения. Максимальная доступная формовочная сила равна атмосферному давлению — примерно 14,7 фунтов на квадратный дюйм на уровне моря. Это ограничение силы не позволяет слишком интенсивно втягивать материал в глубокие или узкие полости. По мере увеличения глубины полости по отношению к её просвету материал должен растягиваться всё сильнее, и эффект истончения становится всё более заметным. .
Распределение вакуумного давления и толщины стенок
Взаимосвязь между вакуумным давлением и толщиной стенок кармашка имеет основополагающее значение для качества ленты-носителя. Исследования термоформованных блистеров из ПВХ показали, что распределение толщины подчиняется предсказуемой закономерности: максимальная толщина наблюдается на краю фланца, а минимальная — между дном кармашка и радиусом перехода. .
Такое утоньшение само по себе не является дефектом — это следствие процесса формования. Лист зажимается по краям и вынужден растягиваться, чтобы заполнить полость. Материал, из которого формируются стенки и дно кармана, извлекается из окружающего листа. Более высокое давление вакуума ускоряет это растяжение, быстрее втягивая в полость больше материала.
При использовании ленты-носителя инженерная задача заключается в том, как контролировать это утончение, чтобы кармашек сохранял достаточную прочность конструкции. Кармашек, который в нижней части слишком тонкий, может прогнуться под весом компонента или разрушиться во время запечатывания покрывающей лентой. Кармашек с неравномерной толщиной стенок может демонстрировать нестабильность размеров после охлаждения.
Результаты численных исследований термоформования под давлением воздуха (основанного на тех же фундаментальных механических принципах, что и вакуумное формование) показывают, что поведение расплава в процессе формования существенно влияет на конечное распределение толщины. Взаимодействие вязкости материала, его температуры и скорости деформации определяет, насколько равномерно полимер распределяется по геометрии камеры.
Вакуумная формовка и контроль глубины карманов
В случае глубоких углублений одного только вакуума может оказаться недостаточно для обеспечения формирующей силы, необходимой для полного прилегания к форме. Перепад давления ограничен атмосферными условиями, а сопротивление материала растяжению возрастает по мере его охлаждения во время хода формования.
Недавние патентные разработки в области производства лент-носителей напрямую направлены на устранение этого ограничения. В патентной заявке от 2026 года, поданной компанией «Suzhou Hongzai Automation Equipment», описывается интегрированное устройство для штамповки и формовки, в котором для управления потоком материала во время формовки используется активное вакуумное регулирование. В системе используется прижимная пластина, которая при опускании одновременно приводит в движение разделительные ползуны, частично перекрывающие зазор между вакуумной камерой и опорным блоком. Этот механизм позволяет точно регулировать распределение вакуумного всасывания, эффективно направляя растяжение материала контролируемым образом, а не допуская его концентрации в центре кармана.
Заявленная цель заключается в том, чтобы избежать чрезмерного притока материала к центральной точке, что приводит к истончению дна и неравномерной толщине стенок. Благодаря активному управлению распределением вакуумной силы система позволяет изготавливать карманы с более равномерной толщиной стенок и более высокой механической прочностью. В патенте особо отмечается, что эта возможность обеспечивает стабильное производство карманов с различными требованиями к глубине, что позволяет удовлетворить требования к габаритам при производстве высокоточных корпусов для электронных компонентов. .
Вопросы, которые необходимо учитывать при проектировании вакуумных систем
Вакуумная система в машине для формовки ленты-носителя состоит из нескольких взаимосвязанных компонентов: источника вакуума (насоса или генератора), распределительных каналов внутри формы и регулирующих клапанов, которые регулируют давление на каждой станции формовки.
Вентиляция формы. Форма должна обеспечивать отвод воздуха по мере заполнения полости материалом. Недостаточная вентиляция приводит к образованию застрявших воздушных карманов, которые препятствуют полному контакту материала с формой, что вызывает неполное формирование полости. Система вентиляции должна быть спроектирована с учетом скорости потока материала и геометрии полости, не создавая при этом следов или концентраций напряжений на поверхности заготовки.
Распределение вакуума. В многогнездных пресс-формах вакуум должен равномерно распределяться по всем формовочным станциям. Неравномерное распределение приводит к образованию гнезд с различной глубиной и толщиной стенок — эта проблема становится всё более критичной по мере уменьшения размеров гнезд. В патенте компании «Сучжоу Хунцзай» описана система, в которой распределение вакуума активно регулируется в ходе цикла формования, а не остается постоянным. .
Регулирование уровня вакуума. Величина вакуумного давления должна подбираться с учетом материала и геометрии кармана. Слишком низкий вакуум приводит к неполному формованию. Слишком высокий вакуум ускоряет истончение и может вызвать разрыв материала при высоких коэффициентах растяжения. Для прецизионных задач вакуумная система должна обеспечивать возможность регулировки профилей давления, которые можно настраивать с учетом различных материалов и глубины карманов.
Взаимодействие вакуума с другими параметрами формования
Вакуумное давление не действует изолированно. Его эффективность зависит от температуры материала и скорости протекания процесса формования.
Температура. Для обеспечения достаточной деформации полимер необходимо нагреть до температуры выше температуры стеклования (для аморфных материалов) или температуры плавления (для полукристаллических материалов). Если материал слишком холодный, сила вакуума не сможет преодолеть его жесткость. Если же он слишком горячий, материал может провисать или демонстрировать чрезмерную текучесть, что приведет к истончению стенок кармана.
В случае поликарбоната, который преобладает в производстве высокоточных лент-носителей для полупроводников, температуры формования, как правило, находятся в узком технологическом диапазоне. Высокая вязкость материала в расплавленном состоянии требует достаточной силы вакуума для обеспечения полного прилегания к форме, однако эта же вязкость ограничивает скорость течения материала, не приводящую к возникновению остаточных напряжений. .
Скорость формования. Вакуум создается в течение ограниченного промежутка времени. Если вакуум создается слишком быстро, материал может не успеть равномерно растечься, что приведет к локальному истончению или неполной формовке. Если вакуум создается слишком медленно, материал может остыть до завершения формовки. Оптимальный профиль создания вакуума зависит от толщины материала, температуры и геометрии полости.
Вакуумная формовка и формовка под давлением: техническое сравнение
Выбор между вакуумной и прессовой формовкой сопряжён с компромиссами, которые влияют на точность карманов, стабильность процесса и себестоимость продукции.
| Параметр | Вакуумная формовка | Формование под давлением |
|---|---|---|
| Максимальное усилие формовки | ~14,7 фунтов на квадратный дюйм (атмосферное давление) | Обычно 50–150 psi |
| Определение термина «карманный угол» | Закруглённые углы, сниженная резкость | Более четкие углы, более высокая детализация |
| Равномерность толщины стенки | Нижняя часть, особенно для глубоких полостей | Выше, при надлежащем регулировании давления |
| Подходящая глубина карманов | От слабого до умеренного | От умеренной до глубокой |
| Сложность оборудования | Ниже | Более высокое (посуда под давлением, требуются уплотнения) |
| Чувствительность технологического диапазона | Шире | Более узкий, требует более строгого контроля |
При формовании под давлением над листом создается положительное давление воздуха, как правило, в диапазоне от 50 до 150 psi. Более высокая сила формования обеспечивает лучшее прилегание к пресс-форме, более четкую прорисовку углов и более равномерное распределение толщины стенок. Однако данный процесс требует более прочной конструкции пресс-формы, более высоких сил зажима и более строгого контроля параметров температуры и давления. .
В отраслевой практике все чаще признаётся, что вакуумная и гидравлическая формовка не являются взаимозаменяемыми методами. Для стандартных компонентов с менее строгими допусками вакуумная формовка обеспечивает достаточную производительность при меньших затратах. Для сложных корпусов — WLCSP, чиплетов и конфигураций с тонкими кристаллами — для достижения требуемой точности формирования углублений может потребоваться гидравлическая формовка или гибридные подходы, сочетающие вакуумную поддержку с положительным давлением. .
Проверка формирования карманов в процессе производства
Поскольку вакуумная формовка сопровождается переходными процессами перемещения материала, которые невозможно полностью отследить в ходе производства, проверка качества карманов осуществляется посредством контроля после формовки. Допуски в 30 микрометров, требуемые для современных полупроводниковых корпусов, предъявляют высокие требования к измерительному оборудованию, способному фиксировать различия в размерах на таком уровне. .
Системы поточного контроля, встроенные в оборудование для формовки ленты-носителя, позволяют в режиме реального времени отслеживать глубину карманов, толщину стенок и стабильность размеров. Благодаря непрерывному сбору данных эти системы позволяют выявлять отклонения в технологическом процессе до того, как они приведут к выпуску ленты, не соответствующей техническим требованиям. Для вакуумно-формованных карманов ключевые параметры, подлежащие контролю, включают глубину кармана в нескольких точках, толщину стенок в критических местах и расположение отверстий для зубчатой ленты. .
Заключение
Вакуумное давление является основной силой, которая формирует карманы ленты-носителя из нагретого полимерного листа. Его роль не ограничивается простой подачей материала в форму — оно определяет распределение толщины стенок, равномерность глубины карманов и механическую целостность сформированного кармана.
Для производителей лент-носителей, предназначенных для упаковки полупроводников и интегральных схем, вакуумную систему следует рассматривать как регулируемую переменную технологического процесса, а не как фиксированную характеристику оборудования. Современное формовочное оборудование позволяет регулировать уровень вакуума, его распределение и профиль воздействия с учетом особенностей различных материалов и геометрии карманов. По мере дальнейшего ужесточения допусков на компоненты возможность активного управления процессом формования с использованием вакуума приобретает все большее значение для производства ленты, соответствующей техническим требованиям.
 RU
 EN_GB
 ID
 KO
 VI