Руководство по перфорации ленты-носителя: точность шага и контроль заусенцев
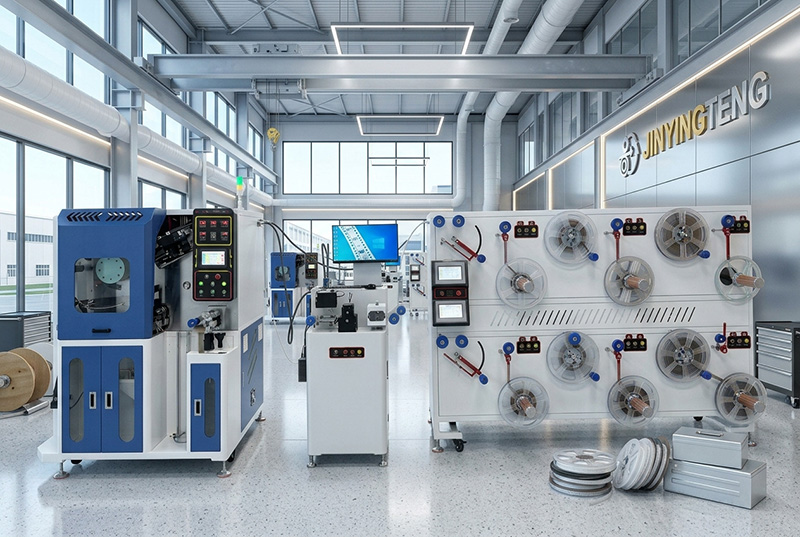
Пробивание отверстий в ленте-носителе — это операция, обеспечивающая механическое соединение между лентой и подающим устройством вашего монтажного автомата. Отверстия для зубчатых колес, пробитые с недостаточной точностью шага, приводят к накоплению ошибок индексации. Отверстия с заусенцами приводят к загрязнению частицами и повреждают соседние слои ленты во время намотки. Оба дефекта обусловлены одними и теми же технологическими параметрами: зазором между пуансоном и матрицей, поведением материала и состоянием инструмента.
Компания «Чжэнчжоу Цзиньинтен» (Хэнань Цзентен) производит оборудование для формовки лент-носителей со встроенными модулями перфорации, разработанное с учетом этих факторов. В данном руководстве рассмотрены технические основы обеспечения точности шага и контроля заусенцев при перфорации лент-носителей.
Точность шага отверстий в звездочке: стандарты и их превышение
Стандарт EIA-481 определяет базовые требования к шагу отверстий зубчатой ленты: суммарный допуск ±0,2 мм по десяти последовательным отверстиям. Данное требование обусловлено тем, что механизмы подачи продвигают ленту, зацепляясь за одно отверстие зубчатой ленты за раз. Если расстояние между отверстиями изменяется, положение индексации механизма подачи смещается, что в конечном итоге приводит к неправильному совмещению при размещении или замятиям в механизме подачи.
Кумулятивный допуск ±0,2 мм соответствует средней погрешности шага ±0,02 мм на каждое отверстие. Для стандартных компонентов такой диапазон является приемлемым. Однако в случае более мелких компонентов, которые всё чаще используются в корпусах полупроводниковых устройств и бытовой электроники, возникает необходимость в более строгом контроле.
Точность шага определяется в основном двумя факторами: механической точностью перфорационного инструмента и стабильностью системы привода ленты. Когда перфорационный модуль работает независимо от механизма транспортировки ленты, на позиционирование отверстий для звездочек не влияют колебания натяжения или скорости ленты. Такое развязывание является одним из основных принципов конструкции высокоточных перфорационных систем.
Образование заусенцев: механизмы и последствия
Заусенцы — это приподнятые кромки или выступы материала, остающиеся после операции штамповки. Они образуются, когда материал не сдвигается ровно на границе соприкосновения пуансона и матрицы. Механизм этого явления прост: при опускании пуансона на его режущей кромке возникает трещина. Если зазор между пуансоном и матрицей выбран правильно, трещина распространяется по всей толщине материала, и заготовка отделяется ровно. Если зазор слишком велик, материал разрывается, а не срезается, в результате чего образуется неровная кромка с заусенцами.
К последствиям образования заусенцев на несущей ленте относятся загрязнение подающего механизма, нарушение слежения ленты по дорожке и возможное повреждение соседних слоев ленты во время намотки. В случае проводящей несущей ленты, используемой в полупроводниковой промышленности, заусенцы также могут приводить к появлению электрических разрывов или образованию частиц, что ухудшает характеристики защиты от электростатического разряда (ESD).
В рамках исследований ленточных носителей была разработана количественная система оценки заусенцев. Один из методов основан на обработке изображений и позволяет измерить долю площади пробитых отверстий, покрытую обломоками и заусенцами, — так называемый “коэффициент наличия заусенцев”. Коэффициент наличия заусенцев на уровне 4% или ниже считается приемлемым для применения ленточных носителей.
Критическая величина: зазор между пуансоном и матрицей
Зазор между пуансоном и матрицей — расстояние между режущими кромками пуансона и матрицы с одной стороны — является важнейшим параметром, определяющим образование заусенцев. Исследования в области перфорации несущей ленты показали, что оптимальный диапазон зазора для минимизации заусенцев составляет от 5 до 30 микрометров с каждой стороны. .
Эта зависимость не является линейной. Слишком малый зазор приводит к чрезмерному износу инструмента и может вызывать вторичное сдвиговое деформирование, которое формирует свой собственный рисунок заусенцев. Слишком большой зазор позволяет материалу подвергаться пластической деформации перед разрушением, что приводит к образованию характерного шероховатого края. В пределах оптимального диапазона частота образования заусенцев снижается до 1–3 процентов.
Скорость пробивки также влияет на образование заусенцев. Испытания, проведенные при скоростях от 10 до 300 мм/с, показывают, что при правильном регулировании зазора можно удержать образование заусенцев ниже порогового значения 4% в достаточно широком диапазоне параметров обработки. .
| Параметр | Оптимальный диапазон | Влияние отклонения |
|---|---|---|
| Зазор между пуансоном и матрицей | 5–30 мкм с каждой стороны | Слишком малый: износ инструмента, вторичное сдвиговое разрушение; слишком большой: разрыв, заусенцы |
| Скорость пробивания | 10–300 мм/с | Вне зоны действия: повышенная вероятность образования заусенцев |
| Частота встречаемости заусенцев | ≤ 4% | Превышение порогового значения: риск загрязнения, помехи в фидере |
Материалы для изготовления инструментов и производственные процессы
Материалы, из которых изготовлены пуансоны и матрицы, определяют, насколько стабильно удастся поддерживать зазор на протяжении всего объема производства. Инструменты для перфорации несущей ленты, как правило, изготавливаются из закаленной инструментальной стали или карбида вольфрама. Режущие кромки должны обладать остротой с точностью до микрометра.
Способ изготовления имеет большое значение. При медленной электроэрозионной обработке (ЭЭО) получаются режущие кромки с минимальным переплавленным слоем и стабильной геометрией по всему профилю инструмента. Инструменты, изготовленные методами традиционной механической обработки, могут иметь неровности кромок, что приводит к нестабильному поведению при сдвиге.
Износ инструмента неизбежен. По мере затупления пуансонов увеличивается эффективный зазор, что приводит к усилению образования заусенцев. Графики профилактического технического обслуживания должны составляться с учетом объемов производства, а не календарного времени. Когда частота появления заусенцев начинает расти, это свидетельствует о необходимости замены или повторной заточки инструмента.
Поведение материала при пробивке
Материалы, из которых изготавливаются носительные ленты, по-разному реагируют на операции штамповки в зависимости от своих механических свойств.
Поликарбонат (PC) обладает более высокой прочностью на сдвиг и более хрупким характером разрушения, чем полистирол. Как правило, это обеспечивает более чистое сдвиговое разрушение на границе раздела пуансон-матрица, но требует применения более высоких усилий пуансона. Поликарбонат предпочтителен для прецизионных применений, где критически важное значение имеет контроль образования заусенцев.
Полистирол (PS) имеет более мягкую структуру и высокую пластичность. Он склонен к деформации перед разрушением, что может привести к более высокой частоте образования заусенцев, если не обеспечивать тщательный контроль зазора. Для PS требуются более острые инструменты и более строгое соблюдение зазора.
Проводящие составы содержать технический углерод или другие наполнители, которые изменяют сдвиговые характеристики материала. Исследования проводящих многослойных листов показывают, что в составах на основе АБС можно достичь показателей образования заусенцев от 1,1 до 3,1 процента при оптимальном зазоре от 5 до 30 микрометров. .
Практическая проверка качества
Оценка заусенцев в производственных условиях требует применения метода измерения, обеспечивающего повторяемость результатов. Подход на основе обработки изображений, используемый в исследованиях лент-носителей — фотографирование перфорированных отверстий с увеличением, преобразование изображения в двоичный формат и расчет доли площади отверстий, покрытой заусенцами, — обеспечивает объективный показатель. .
При поточной производственной линии системы контроля на основе ПЗС-камер, встроенные в линию формовки, могут в режиме реального времени контролировать размеры отверстий звездочек и выявлять дефекты, связанные с заусенцами. Ту же систему камер, которая используется для проверки размеров карманов, можно настроить для оценки качества отверстий звездочек.
Проверка точности шага требует иного подхода. Измерение суммарного шага по десяти последовательным отверстиям позволяет определить параметр, заданный стандартом EIA-481. Эту проверку на производственных интервалах можно выполнять с помощью оптических компараторов или систем визуального измерения.
Технические аспекты, которые следует учитывать при выборе оборудования
Оборудование для формирования ленты-носителя с автономными сервоприводными модулями пробивания обеспечивает ряд преимуществ в плане точности шага и контроля заусенцев:
- Разделение процессов штамповки и транспортировки: Положение отверстий в цепной звездочке не зависит от натяжения ленты и скорости
- Прецизионное крепление инструментов: Позиционирование с помощью установочного штифта или направляющего стержня обеспечивает постоянное совмещение пуансона и матрицы
- Быстросъемные приспособления: Сокращение времени переналадки позволяет оперативно заменять изношенные пуансоны
- Возможность проведения контроля на линии: Мониторинг в режиме реального времени позволяет своевременно выявлять отклонения в размерах
Компания «Чжэнчжоу Цзиньинтэн» (Хэнань Цзентен) производит оборудование для формовки несущей ленты со встроенными модулями штамповки, разработанное с учетом этих требований. Наши системы оснащены независимым сервоуправлением, системой прецизионного крепления инструментов и опциональной линейной системой контроля, что обеспечивает стабильную точность шага и контроль за заусенцами в производственных условиях.
 RU
 EN_GB
 ID
 KO
 VI