Hướng dẫn về quá trình đục lỗ trên băng vận chuyển: Độ chính xác về khoảng cách và kiểm soát gờ thừa
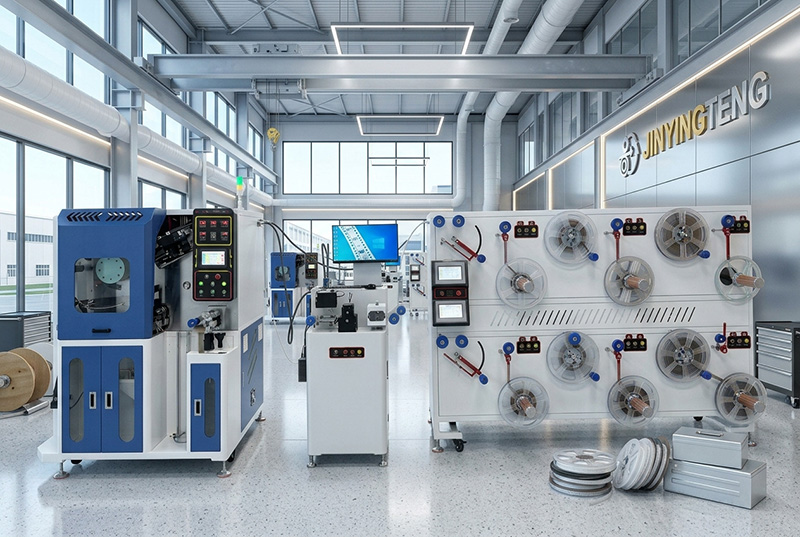
Quá trình đục lỗ trên băng vận chuyển là thao tác thiết lập giao diện cơ học giữa băng của bạn và bộ nạp trên máy lấy và đặt linh kiện. Các lỗ răng cưa được đục với độ chính xác về khoảng cách không đủ sẽ gây ra các sai số định vị tích lũy. Các lỗ đục có gờ nhám sẽ tạo ra tạp chất dạng hạt và làm hỏng các lớp băng liền kề trong quá trình cuộn. Cả hai khuyết tật này đều bắt nguồn từ các biến số quy trình giống nhau: khe hở giữa khuôn đục và khuôn dập, tính chất vật liệu và tình trạng dụng cụ.
Công ty Zhengzhou Jinyingteng (Henan Jenten) sản xuất thiết bị tạo hình băng mang có tích hợp các mô-đun đục lỗ, được thiết kế để giải quyết các yếu tố biến đổi này. Hướng dẫn này trình bày các nguyên lý kỹ thuật cơ bản về độ chính xác khoảng cách và kiểm soát gờ thừa trong các quy trình đục lỗ băng mang.
Độ chính xác về bước lỗ bánh xích: Tiêu chuẩn và hơn thế nữa
Tiêu chuẩn EIA-481 quy định yêu cầu cơ bản về khoảng cách giữa các lỗ răng: dung sai tích lũy là ±0,2 mm trên mười lỗ răng liên tiếp. Quy định này được đưa ra vì cơ chế nạp băng tiến băng bằng cách khớp với từng lỗ răng một. Nếu khoảng cách giữa các lỗ thay đổi, vị trí định vị của bộ nạp sẽ bị lệch, cuối cùng dẫn đến sai lệch vị trí đặt hoặc kẹt bộ nạp.
Dung sai tích lũy ±0,2 mm tương ứng với sai số bước trung bình là ±0,02 mm trên mỗi lỗ. Đối với các linh kiện tiêu chuẩn, mức dung sai này vẫn nằm trong phạm vi chấp nhận được. Tuy nhiên, đối với các linh kiện có kích thước nhỏ hơn – vốn ngày càng phổ biến trong lĩnh vực đóng gói bán dẫn và điện tử tiêu dùng – việc kiểm soát chặt chẽ hơn là điều cần thiết.
Độ chính xác về vị trí lỗ được quyết định chủ yếu bởi hai yếu tố: độ chính xác cơ khí của bộ dụng cụ đục lỗ và độ ổn định của hệ thống truyền động băng. Khi mô-đun đục lỗ hoạt động độc lập với cơ chế truyền động băng, vị trí các lỗ xích không bị ảnh hưởng bởi sự dao động về độ căng hoặc tốc độ của băng. Sự tách biệt này là một nguyên tắc thiết kế cơ bản trong các hệ thống đục lỗ chính xác.
Hình thành mỏ Burr: Cơ chế và hậu quả
Gờ là những mép nhô lên hoặc phần vật liệu thừa còn lại sau quá trình dập lỗ. Chúng hình thành khi vật liệu không bị cắt đứt một cách gọn gàng tại giao diện giữa khuôn dập và khuôn cắt. Cơ chế này rất đơn giản: khi dao dập hạ xuống, nó tạo ra một vết nứt tại mép cắt. Nếu khe hở giữa dao dập và khuôn chính xác, vết nứt sẽ lan truyền xuyên qua độ dày vật liệu và mảnh phế liệu sẽ tách ra một cách gọn gàng. Nếu khe hở quá lớn, vật liệu sẽ bị xé rách thay vì bị cắt, tạo ra một mép thô với các gờ thừa.
Các hậu quả do gờ thừa trên băng mang bao gồm: làm ô nhiễm bộ cấp băng, gây cản trở quá trình dẫn hướng băng, và có thể gây hư hỏng cho các lớp băng liền kề trong quá trình cuộn. Đối với băng mang dẫn điện được sử dụng trong các ứng dụng bán dẫn, gờ thừa cũng có thể gây ra sự gián đoạn điện hoặc tạo ra các hạt bụi, từ đó làm suy giảm hiệu suất chống tĩnh điện (ESD).
Trong lĩnh vực nghiên cứu băng mang, một khung phân tích định lượng để đánh giá gờ thừa đã được thiết lập. Một phương pháp sử dụng kỹ thuật xử lý hình ảnh để đo lường tỷ lệ diện tích lỗ đục bị che phủ bởi phần thừa và gờ thừa — được gọi là “tỷ lệ xuất hiện gờ thừa”. Tỷ lệ xuất hiện gờ thừa ở mức 4% trở xuống được coi là chấp nhận được đối với các ứng dụng của băng mang.
Biến số quan trọng: Khoảng hở giữa khuôn đục và khuôn dập
Khoảng hở giữa dao đục và khuôn — khoảng cách giữa các mép cắt của dao đục và khuôn ở một bên — là thông số quan trọng nhất quyết định sự hình thành gờ. Các nghiên cứu về quá trình đục lỗ trên băng vận chuyển đã chỉ ra rằng khoảng hở tối ưu để giảm thiểu gờ nằm trong khoảng từ 5 đến 30 micromet mỗi bên. .
Mối quan hệ này không mang tính tuyến tính. Khoảng hở quá nhỏ sẽ gây mòn dụng cụ quá mức và có thể tạo ra hiện tượng cắt thứ cấp, từ đó hình thành mô hình gờ thừa riêng biệt. Khoảng hở quá lớn sẽ khiến vật liệu biến dạng dẻo trước khi gãy, tạo ra mép gồ ghề đặc trưng. Trong phạm vi tối ưu, tỷ lệ xuất hiện gờ thừa giảm xuống còn 1 đến 3 phần trăm.
Tốc độ dập cũng ảnh hưởng đến sự hình thành gờ. Các thử nghiệm được thực hiện ở các tốc độ từ 10 đến 300 mm/giây cho thấy rằng, khi khe hở được kiểm soát hợp lý, có thể duy trì mức xuất hiện gờ dưới ngưỡng 4% trong một phạm vi gia công khá rộng. .
| Tham số | Phạm vi tối ưu | Ảnh hưởng của độ lệch |
|---|---|---|
| Khoảng hở giữa khuôn dập và khuôn đục lỗ | 5–30 μm mỗi cạnh | Quá nhỏ: mòn dụng cụ, cắt thứ cấp; Quá lớn: rách, gờ |
| Tốc độ đấm | 10–300 mm/giây | Ngoài phạm vi: sự gia tăng tần suất xuất hiện của vết gờ |
| Tỷ lệ xuất hiện của Burr | ≤ 4% | Vượt ngưỡng: rủi ro nhiễm bẩn, nhiễu từ đường cấp nguồn |
Vật liệu dụng cụ và gia công
Chất liệu của khuôn dập và khuôn cắt quyết định mức độ ổn định của khe hở trong suốt quá trình sản xuất với khối lượng lớn. Các dụng cụ dập băng mang thường được chế tạo từ thép công cụ đã qua xử lý nhiệt hoặc cacbua vonfram. Các mép cắt phải có độ sắc bén ở mức micromet.
Phương pháp chế tạo đóng vai trò quan trọng. Công nghệ gia công bằng phóng điện (EDM) dây chậm tạo ra các cạnh cắt có lớp tái kết tinh tối thiểu và hình học đồng nhất trên toàn bộ mặt cắt của dụng cụ. Các dụng cụ được chế tạo bằng phương pháp gia công truyền thống có thể xuất hiện các bất thường ở cạnh cắt, dẫn đến hiện tượng cắt không đồng đều.
Sự mòn của dụng cụ là điều không thể tránh khỏi. Khi lưỡi đục bị cùn, khe hở hiệu dụng sẽ tăng lên và hiện tượng hình thành gờ sắc cũng gia tăng. Lịch trình bảo trì phòng ngừa nên dựa trên khối lượng sản xuất thay vì thời gian theo lịch. Khi tỷ lệ xuất hiện gờ sắc bắt đầu tăng lên, đó là dấu hiệu cần thay thế hoặc mài lại dụng cụ.
Hành vi của vật liệu trong quá trình đục lỗ
Các vật liệu nền của băng vận chuyển có phản ứng khác nhau đối với các thao tác dập tùy thuộc vào tính chất cơ học của chúng.
Polycarbonate (PC) có độ bền cắt cao hơn và tính chất gãy giòn hơn so với polystyrene. Điều này thường tạo ra vết cắt gọn gàng hơn tại giao diện giữa khuôn dập và khuôn cắt, nhưng đòi hỏi lực dập lớn hơn. PC được ưa chuộng trong các ứng dụng đòi hỏi độ chính xác cao, nơi việc kiểm soát gờ thừa là yếu tố then chốt.
Polystyrene (PS) có độ mềm và độ dẻo cao hơn. Vật liệu này có xu hướng biến dạng trước khi gãy, điều này có thể dẫn đến tỷ lệ xuất hiện gờ cao hơn nếu khe hở không được kiểm soát cẩn thận. PS đòi hỏi phải sử dụng dụng cụ cắt sắc bén hơn và duy trì khe hở chặt chẽ hơn.
Công thức dẫn điện sử dụng bột than hoặc các chất độn khác để thay đổi tính chất chịu cắt của vật liệu. Các nghiên cứu về tấm nhiều lớp dẫn điện cho thấy các công thức dựa trên ABS có thể đạt tỷ lệ xuất hiện gờ từ 1,1 đến 3,1 phần trăm với khe hở tối ưu từ 5 đến 30 micromet. .
Kiểm tra chất lượng thực tiễn
Việc đánh giá gờ thừa trong môi trường sản xuất đòi hỏi một phương pháp đo lường có thể lặp lại. Phương pháp xử lý hình ảnh được sử dụng trong nghiên cứu về băng mang — chụp ảnh các lỗ đục dưới kính phóng đại, chuyển đổi hình ảnh thành hình ảnh nhị phân và tính toán tỷ lệ diện tích lỗ bị gờ thừa che phủ — cung cấp một thước đo khách quan. .
Đối với quy trình sản xuất liên tục, các hệ thống kiểm tra CCD được tích hợp vào dây chuyền tạo hình có thể giám sát kích thước lỗ bánh xích và phát hiện các khuyết tật liên quan đến gờ thừa theo thời gian thực. Hệ thống camera được sử dụng để kiểm tra kích thước túi cũng có thể được cấu hình để đánh giá chất lượng lỗ bánh xích.
Việc kiểm tra độ chính xác về độ nghiêng đòi hỏi một phương pháp tiếp cận khác. Việc đo độ nghiêng tích lũy trên mười lỗ liên tiếp sẽ phản ánh thông số được quy định trong tiêu chuẩn EIA-481. Các thiết bị so sánh quang học hoặc hệ thống đo lường bằng hình ảnh có thể thực hiện kiểm tra này theo các khoảng thời gian sản xuất.
Các yếu tố kỹ thuật cần xem xét khi lựa chọn thiết bị
Thiết bị tạo băng mang có các mô-đun đục lỗ servo độc lập mang lại một số ưu điểm về độ chính xác của khoảng cách giữa các chân và khả năng kiểm soát gờ thừa:
- Quá trình đục lỗ và vận chuyển được tách biệt: Vị trí lỗ răng cưa không phụ thuộc vào độ căng và tốc độ của băng
- Gá dụng cụ chính xác: Việc định vị bằng chốt định vị hoặc cột dẫn hướng đảm bảo sự căn chỉnh nhất quán giữa khuôn dập và khuôn đục
- Dụng cụ tháo lắp nhanh: Thời gian chuyển đổi được rút ngắn giúp thay thế các khuôn đục bị mòn một cách kịp thời
- Khả năng kiểm tra trong quá trình sản xuất: Việc giám sát theo thời gian thực giúp phát hiện sớm sự thay đổi kích thước
Công ty Zhengzhou Jinyingteng (Henan Jenten) sản xuất thiết bị tạo hình băng vận chuyển tích hợp các mô-đun dập được thiết kế riêng để đáp ứng các yêu cầu này. Các hệ thống của chúng tôi tích hợp hệ thống điều khiển servo độc lập, cơ cấu lắp đặt dụng cụ chính xác và tính năng kiểm tra liên tục (tùy chọn) nhằm đảm bảo độ chính xác về khoảng cách đều đặn và kiểm soát gờ thừa trong môi trường sản xuất.
 VI
 EN_GB
 ID
 KO
 RU