Как оптимизировать температуру формования для материалов из поликарбоната (PC) и полистирола (PS)
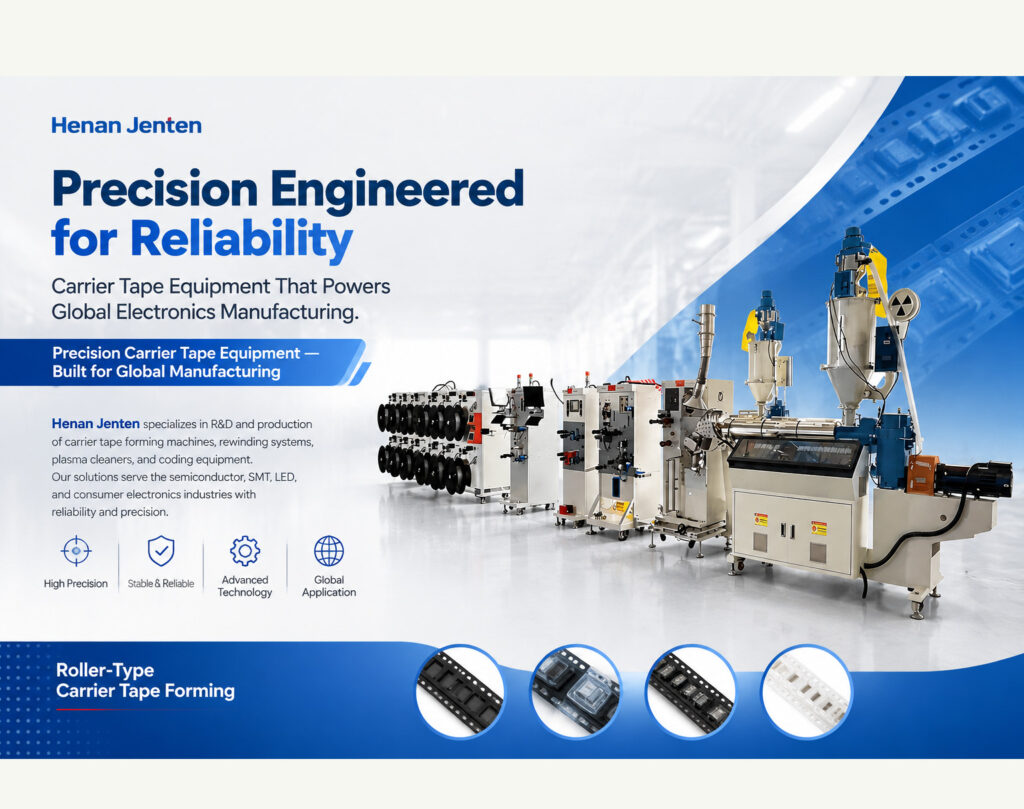
Температура формования является наиболее значимой переменной в процессе производства лент-носителей. От этого зависит, равномерно ли нагретый полимер поступает в полость формы, сохраняют ли стенки карманов постоянную толщину и соответствует ли готовая лента допускам по размерам после охлаждения. Для поликарбоната (PC) и полистирола (PS) — двух основных материалов, используемых при производстве прецизионных несущих лент, — диапазоны технологических параметров значительно различаются, и для каждого из них требуются свои стратегии регулирования температуры.
Компания «Чжэнчжоу Цзиньинтен» (Хэнань Цзентен) производит оборудование для формования лент-носителей с автономной системой регулирования температуры для ПК, ПС и других термопластичных материалов. В данном руководстве изложены технические основы оптимизации температурного режима для обеих групп материалов.
Термические основы: температура стеклования
Температура стеклования (Tg) определяет нижнюю границу, при которой возможна деформация. Ниже Tg полимер ведет себя как твёрдое стекло. Выше Tg молекулярная подвижность увеличивается, материал размягчается, и становится возможной его деформация.
Температура стеклования (Tg) поликарбоната составляет примерно 145–150 °C. Температура стеклования (Tg) полистирола составляет примерно 100 °C. Эта разница в 50 °C существенно определяет диапазоны температур, при которых можно обрабатывать каждый из этих материалов.
Для термоформования лист необходимо нагреть до температуры выше Tg, но ниже той, при которой начинается чрезмерная текучесть или разрушение материала. Диапазон технологических параметров — температурный диапазон между минимальной температурой, необходимой для формования, и максимальной температурой, при которой начинается разрушение материала, — определяет гибкость, доступную операторам.
Processing Windows для ПК и PS
Поликарбонат
Поликарбонат (ПК) представляет собой аморфный термопласт с относительно широким диапазоном технологических параметров. Температуры формования ПК, как правило, находятся в диапазоне от 130 °C до 158 °C выше температуры размягчения по Викату (VST B50) материала, что соответствует практическим температурам формования значительно выше 150 °C при производстве лент-носителей. .
Высокая вязкость расплава материала обеспечивает определенную степень технологической устойчивости. Поликарбонат не подвержен быстрому истончению в процессе формования, что способствует более равномерному распределению толщины стенок по всему профилю карманов. Эта характеристика является одной из причин, по которой поликарбонат широко используется в производстве высокоточных лент-носителей для полупроводников, где требуются допуски по толщине карманов в пределах 30 микрометров. .
Полистирол
У полистирола (PS) диапазон температур обработки в абсолютном выражении шире, но верхний температурный предел ниже. Исследования аморфных полимеров показывают, что полистирол можно термоформовать при температурах от 127 °C до 180 °C, что обеспечивает диапазон температур обработки, превышающий 50 °C. .
Более широкое окно обеспечивает большую гибкость в работе. Однако PS демонстрирует более выраженную склонность к выгибанию, чем PC, что может повлиять на точность следования ленты, если процесс формования и охлаждения не контролировать тщательно. Более низкая температура формования также означает, что PS быстрее достигает своего диапазона переработки, что снижает потребность в предварительном нагреве.
| Параметр | Поликарбонат (PC) | Полистирол (PS) |
|---|---|---|
| Температура стеклования | ~145–150 °C | ~100 °C |
| Окно практического формования | ~130–180 °C | ~127–180 °C |
| Вязкость расплава | Высокий | Умеренный |
| Склонность к выгибу | Низкий | Выше |
| Типичное применение полупроводников | WLCSP, BGA, прецизионные интегральные схемы | Стандартные интегральные схемы, дискретные элементы |
Решающая роль предварительной сушки
Оптимизацию температуры невозможно рассматривать в отрыве от контроля влажности. И поликарбонат, и полистирол являются гигроскопичными материалами — они поглощают влагу из окружающего воздуха.
В случае поликарбоната эта проблема стоит особенно остро. Лист из поликарбоната может достичь насыщенной концентрации влаги 0,31 TP3T в течение 24 часов после воздействия влажного воздуха. При быстром нагревании во время формования эта поглощенная влага превращается в пар. Создаваемое давление пара может приводить к образованию пустот, пузырьков или вихревых следов в размягченном полимере — дефектов, которые могут проявиться только после завершения формования. .
Предварительная сушка перед термоформованием имеет решающее значение. Рекомендуемые условия сушки листов поликарбоната включают температуру ниже 250°F (121°C), при этом время сушки варьируется от 4 часов для листов толщиной 0,093 дюйма до 24 часов для листов толщиной 0,236 дюйма. Печи с осушением предпочтительнее конвекционных печей, поскольку они удаляют влагу из циркулирующего воздуха, а не просто нагревают его. .
При производстве лент-носителей закрытый участок подачи материала на формовочном оборудовании компании Jinyingteng позволяет поддерживать контролируемые условия между этапами сушки и формовки, что снижает повторное поглощение влаги, возникающее при контакте высушенного листа с окружающим воздухом.
Равномерность температуры по всей поверхности листа
Для формирования углубления необходимо, чтобы лист равномерно нагревался до температуры формовки по всей площади, подлежащей деформации. Температурные градиенты вызывают неравномерное течение материала, что приводит к колебаниям глубины углубления и неравномерности толщины стенок.
Лучистое нагревание является предпочтительным методом формовки ленты-носителя. Инфракрасные или кварцевые нагреватели обеспечивают бесконтактный, быстрый нагрев, который можно точно регулировать. Зона нагрева, как правило, состоит из нескольких независимо регулируемых нагревательных элементов, расположенных таким образом, чтобы обеспечить равномерное покрытие по всей ширине листа. .
Расстояние между нагревательными элементами и поверхностью листа влияет на скорость и равномерность нагрева. Как правило, между противоположными нагревательными поверхностями поддерживается зазор примерно от 50 до 100 мм. Такое расстояние позволяет тепловому излучению от соседних элементов перекрываться, что сводит к минимуму краевые эффекты и обеспечивает равномерное распределение температуры.
Окно формирования и поведение материала
В пределах технологического окна выбор температуры сопряжён с компромиссами.
Более низкие температуры формования (ближе к Tg) обеспечивают более высокую вязкость расплава. Материал сопротивляется течению, что позволяет сохранить толщину стенок, но может препятствовать полному прилеганию к форме при изготовлении глубоких или сложных углублений. Материал может демонстрировать упругую деформацию после формования, если температура недостаточна для пластического течения. .
Более высокие температуры формования снизить вязкость расплава, что обеспечивает более быстрый поток материала в полость. Это улучшает соответствие формы и сокращает время формования. Однако чрезмерная температура может привести к провисанию до подачи вакуума, локальному истончению в зонах сильного растяжения и потенциальной термической деградации в случае приближения к верхнему пределу.
В случае ленты-носителя задача состоит в том, чтобы добиться полного формирования карманов с минимальными отклонениями толщины стенок. Как правило, это означает работу в средней части технологического диапазона — при достаточно высокой температуре, чтобы обеспечить надлежащую текучесть материала, но не настолько высокой, чтобы материал стал неуправляемым.
Регулирование температуры на формовочном оборудовании
Машины для формовки лент-носителей компании «Jinyingteng» оснащены рядом функций регулирования температуры, необходимых для обработки ПК и ПС.
Независимое управление зонами отопления. Работу нескольких нагревательных элементов можно регулировать индивидуально, чтобы обеспечить равномерную температуру листа по всей ширине ленты. Эта возможность позволяет устранить краевые эффекты, возникающие при нагреве листа конечной ширины.
Этап предварительного нагрева. Зона предварительного нагрева, расположенная перед формовочной станцией, постепенно повышает температуру листа, что снижает термический шок и способствует равномерному размягчению материала. В случае поликарбоната, для формования которого требуются более высокие температуры, контролируемый предварительный нагрев уменьшает перепад температур, которому материал подвергается в зоне формования.
Регулирование температуры пресс-формы. Циркуляция воды через форму обеспечивает стабильные температурные условия в процессе непрерывного производства. Без активного охлаждения температура формы повышается из-за переноса тепла от последовательно нагреваемых участков листа, что приводит к изменению геометрии кармана. Температура формы также влияет на скорость охлаждения формованного кармана и закрепление его окончательных размеров.
Мониторинг температуры в режиме реального времени. Термопары или инфракрасные датчики, установленные в ключевых точках зон нагрева и формовки, обеспечивают обратную связь для управления технологическим процессом. Операторы могут убедиться, что лист достиг заданной температуры формовки, прежде чем будет создано вакуумное давление.
Практический подход к оптимизации
При заданных характеристиках ленты-носителя — материале, размерах карманов и скорости производства — оптимизация температурного режима осуществляется в соответствии со следующей систематической последовательностью:
- Определите исходное положение. Выберите начальную температуру в пределах диапазона переработки материала. Для ПК она может составлять 160–170 °C, для ПС — 140–150 °C.
- Оценить образование карманов. Проверить камеры на предмет полноты, точности размеров и равномерности толщины стенок. Неполные углы свидетельствуют о недостаточной температуре. Чрезмерное истончение указывает на слишком высокую температуру.
- Оцените развал и плоскостность. После формовки и охлаждения измерьте продольную плоскостность ленты. Чрезмерный изгиб свидетельствует о неравномерном охлаждении или температурных градиентах по ширине листа.
- Выполнять итерацию в пределах окна. Регулируйте температуру небольшими шагами (5–10 °C) и повторно оценивайте результат. Оптимальная температура — это минимальное значение, при котором получаются цельные карманы с неизменными размерами. Работа в нижней части диапазона снижает риск образования выпуклостей и сокращает потребление энергии.
- Проведите проверку на производственной скорости. Требования к температуре могут изменяться по мере увеличения скорости производства. Увеличение скорости линии сокращает время пребывания в зоне нагрева, что может потребовать повышения мощности нагревателя для поддержания температуры листа. Убедитесь, что оптимизированная температура остается актуальной при заданной скорости производства.
Заключение
Температура формования для лент-носителей из поликарбоната (PC) и полистирола (PS) является регулируемой переменной технологического процесса, а не фиксированной настройкой оборудования. Разница в температуре стеклования между этими материалами, составляющая 50 °C, обусловливает различия в технологических диапазонах, требованиях к предварительной сушке и допустимых отклонениях температуры.
Компания «Чжэнчжоу Цзиньинтен» (Хэнань Цзентен) производит оборудование для формовки лент-носителей, оснащённое системой контроля температуры, необходимой для работы с обоими типами материалов. Независимая настройка зон нагрева, активное регулирование температуры пресс-формы и мониторинг в режиме реального времени способствуют оптимизации технологического процесса, необходимой для производства прецизионных лент-носителей.
 RU
 EN_GB
 ID
 KO
 VI