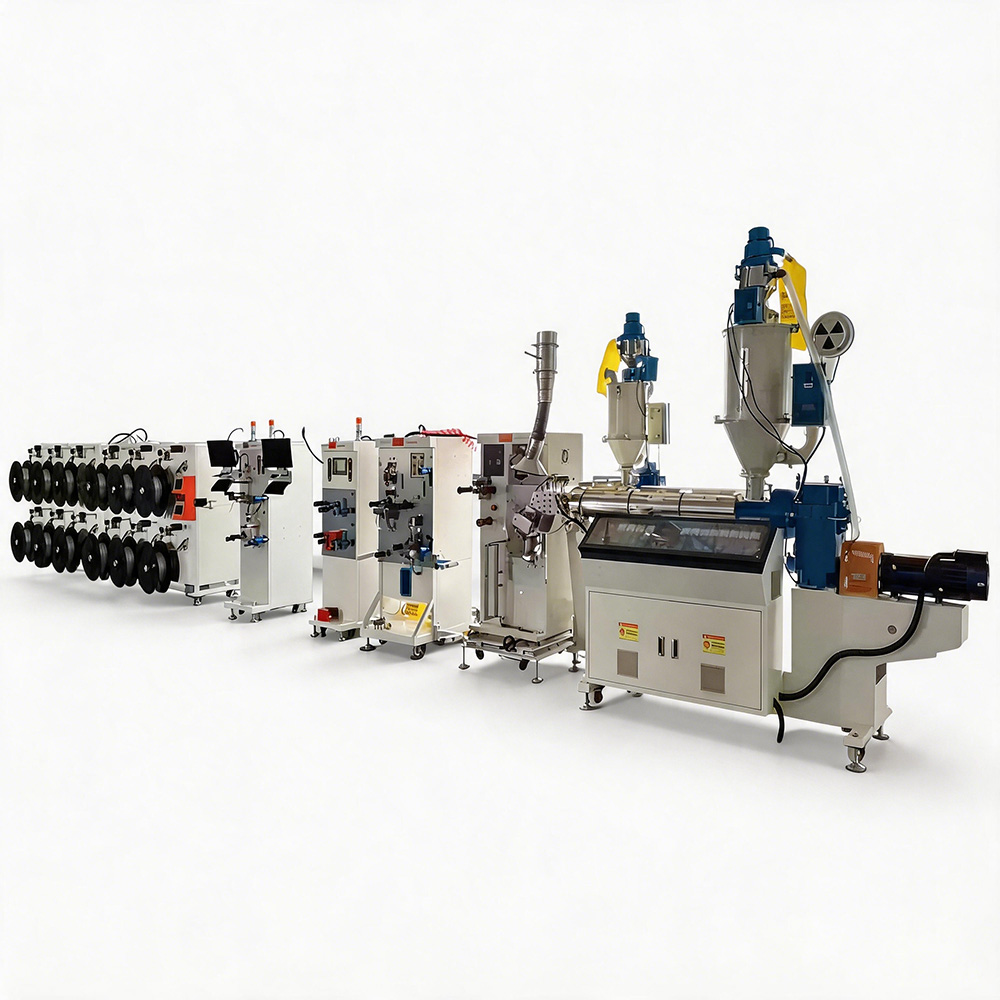
Panduan lengkap untuk memahami proses pembuatan pita pembawa presisi bagi industri semikonduktor dan SMT
Pendahuluan
Pita pembawa — tulang punggung pengemasan komponen teknologi pemasangan permukaan (SMT) modern — adalah strip termoplastik yang dirancang secara presisi untuk menahan komponen elektronik selama penyimpanan, pengiriman, dan perakitan otomatis. Baik Anda memproduksi semikonduktor, LED, maupun komponen pasif, kualitas pita pembawa Anda secara langsung memengaruhi efisiensi pemasangan, perlindungan komponen, dan tingkat hasil produksi.
Di Jenten, kami telah menghabiskan bertahun-tahun untuk menyempurnakan proses pembentukan pita pembawa. Panduan langkah demi langkah ini akan memandu Anda melalui alur kerja produksi secara menyeluruh — mulai dari persiapan bahan baku hingga gulungan jadi — sekaligus menjelaskan parameter-parameter penting yang menentukan kualitas pita, ketepatan dimensi, dan efisiensi produksi.
Langkah 1: Pemilihan dan Persiapan Bahan Baku
Pemilihan Bahan: PC vs. PS vs. PET
Proses pembentukan pita pembawa dimulai dengan pemilihan bahan termoplastik yang sesuai. Bahan-bahan yang paling umum digunakan adalah:
| Bahan | Sifat-sifat | Aplikasi Umum |
|---|---|---|
| Polikarbonat (PC) | Kekuatan benturan tinggi, stabilitas dimensi yang sangat baik, transparan | Komponen dengan keandalan tinggi, perangkat optik, elektronik otomotif |
| Polistiren (PS) | Hemat biaya, mudah dibentuk, tersedia dalam varian konduktif | Peralatan elektronik konsumen, komponen SMT serbaguna |
| PET (Polietilen Tereftalat) | Ketahanan panas yang baik, stabilitas dimensi | Aplikasi bersuhu tinggi, kemasan khusus |
Banyak produsen menggunakan pita berlapis-lapis — misalnya, lapisan luar PS yang konduktif yang dipadukan dengan inti PC yang transparan. Struktur ini memberikan perlindungan terhadap ESD sekaligus kekuatan mekanis, sekaligus mengoptimalkan biaya bahan. .
Pengeringan Bahan Baku
Bahan termoplastik bersifat higroskopis — bahan ini menyerap kelembapan dari udara. Bahkan kelembapan dalam jumlah kecil pun dapat menyebabkan cacat yang parah selama proses pembentukan, antara lain:
- Gelembung dan rongga di permukaan
- Kontur kantong yang kurang jelas
- Penyusutan yang tidak konsisten
- Kekuatan benturan yang berkurang
Oleh karena itu, pengeringan yang benar adalah kritis. Bahan-bahan biasanya dikeringkan dalam oven industri pada suhu yang ditentukan oleh pemasok bahan, umumnya antara 70°C hingga 130°C tergantung pada jenis resin, hingga kadar airnya turun di bawah 0,02%. Di Jenten, sistem pembentukan terintegrasi kami dilengkapi dengan ruang pemanasan awal yang menjaga kekeringan bahan sepanjang proses produksi, sehingga mencegah penyerapan kembali kelembapan di lingkungan yang lembap.
Langkah 2: Ekstrusi atau Pengumpanan Lembaran
Tergantung pada konfigurasi mesin, proses ini akan mengikuti salah satu dari dua jalur berikut:
Pembentukan Tipe Ekstrusi (Dari Pelet Menjadi Pita)
Dalam konfigurasi ini, pelet plastik dimasukkan langsung ke dalam ekstruder, dilelehkan, dan dibentuk menjadi lembaran kontinu dengan ketebalan yang tepat. Pendekatan “dari pelet menjadi pita” ini menawarkan beberapa keunggulan:
- Efisiensi biaya — Menghilangkan langkah pembelian lembaran perantara
- Pengendalian bahan — Anda yang menentukan formulasi dan warnanya secara tepat
- Kemampuan multi-lapis — Proses koekstrusi memungkinkan produksi pita tiga lapis secara bersamaan
Lembaran hasil ekstrusi melewati serangkaian rol kalibrasi untuk mendapatkan ketebalan yang seragam sebelum memasuki stasiun pembentukan.
Pembentukan Berbasis Lembaran (Pita yang Telah Diekstrusi)
Sebagai alternatif, pita yang telah diekstrusi sebelumnya (yang sudah dipotong sesuai lebar yang dibutuhkan) dimasukkan langsung ke dalam mesin pembentuk. Pendekatan ini umum dilakukan untuk produksi dalam skala kecil atau saat menggunakan bahan khusus yang memerlukan kondisi pemrosesan yang berbeda.
Langkah 3: Memanaskan terlebih dahulu
Sebelum dibentuk, pita tersebut harus dipanaskan hingga mencapai suhu pelunakan — titik di mana bahan tersebut menjadi cukup lentur untuk mengikuti bentuk kantong tanpa retak, namun tidak terlalu panas hingga bahan tersebut meleleh tanpa terkendali.
Profil pemanasan awal yang umum:
- Pemanas awal: Secara bertahap menaikkan suhu hingga 70–80 °C
- Pemanas utama: Meningkatkan suhu pita hingga mencapai suhu pelunakan (biasanya 130–200 °C, tergantung pada bahan)
Langkah pemanasan awal memiliki beberapa tujuan:
- Penghilangan kelembapan — Menghilangkan kelembapan sisa pada permukaan
- Stabilisasi suhu — Menjamin penyebaran panas yang merata
- Pengendalian proses — Memungkinkan penyesuaian suhu pembentukan secara tepat untuk berbagai jenis bahan dan ketebalan
Di Jenten, sistem pembentukan kami menggunakan blower udara panas mandiri (hingga 4.400 W) dengan pengaturan suhu dan aliran udara yang dapat disesuaikan, sehingga memungkinkan operator mengontrol profil termal secara terperinci.
Langkah 4: Pembentukan Kantong
Inilah inti dari proses pembuatan pita pembawa. Pita yang telah dipanaskan tersebut ditekan ke dalam serangkaian lubang (rongga) yang akan menampung masing-masing komponen elektronik.
Dua Metode Pembentukan Utama
| Metode | Mekanisme | Karakteristik Utama |
|---|---|---|
| Tipe Rol (Rotari) | Pita melewati sebuah drum berputar yang dilengkapi cetakan cembung di sekeliling lingkarannya | Produksi berkecepatan tinggi secara berkelanjutan, ideal untuk konfigurasi 1-ke-4 dan 1-ke-6, dengan konsistensi yang sangat baik |
| Pelat Datar (Intermiten) | Pita ditekan di antara pelat datar yang dipanaskan dengan lekukan cekung | Cocok untuk kantong yang lebih dalam dan bahan yang lebih tebal, dengan kecepatan produksi yang lebih rendah |
Proses Pembentukan Tipe Rol
Dalam proses pembentukan tipe rol, cetakan (berbentuk jantan atau cembung) dipasang dengan jarak yang sama di sekeliling sebuah drum yang berputar. Saat pita yang telah dipanaskan melewati drum tersebut:
- Pita tersebut mulai melengkung menutupi cetakan cembung
- Sebuah rol penahan menekan pita ke cetakan
- Hisapan vakum yang diterapkan melalui celah-celah di bagian pangkal cetakan menarik pita tersebut hingga menempel sepenuhnya pada permukaan cetakan
- Pita tersebut mengikuti bentuk rongga saku
Tekanan vakum Hal ini sangat penting di sini. Tekanan hampa yang tidak memadai akan mengakibatkan pembentukan kantong yang tidak sempurna; sedangkan tekanan hampa yang berlebihan dapat menyebabkan penipisan bahan. Untuk produksi 1 hingga 6, menjaga tekanan hampa yang konsisten di seluruh enam jalur memerlukan rekayasa yang presisi.
Pendinginan dan Pelepasan Cetakan
Setelah proses pembentukan, pita tersebut harus didinginkan terlebih dahulu sebelum dapat dilepas dari cetakan. Pendinginan biasanya dilakukan dengan menyemprotkan cairan pendingin (biasanya campuran udara dan kabut air) ke pita yang telah terbentuk tersebut saat masih menempel pada cetakan. .
Salah satu keunggulan utama cetakan cembung (jantan): Saat pita mendingin, pita tersebut menyusut. Pada cetakan cekung, penyusutan ini dapat menyebabkan kantong berubah bentuk saat menyusut menjauhi permukaan cetakan. Pada cetakan cembung, pita tersebut ditekan ke cetakan, dan penyusutan dibatasi — sehingga mencegah terjadinya deformasi. .
Langkah 5: Pengeboran Presisi
Setelah proses pembentukan kantong, pita tersebut berpindah ke stasiun pelubangan. Di sini, lubang sproket (lubang indeks) dibuat di sepanjang kedua tepi pita. Lubang-lubang ini bertautan dengan roda sproket pada mesin pemasangan SMT otomatis, sehingga memastikan penempatan yang akurat saat pengambilan komponen.
Parameter Penting dalam Proses Pengepresan
Parameter | Persyaratan | Dampak
Akurasi posisi P2 | ±0,03 mm atau lebih baik | Memastikan pengumpanan yang lancar melalui mesin SMT
Diameter lubang | Hingga 0,2 mm | Memungkinkan penggunaan pita dengan lebar yang sempit dan pengemasan dengan kepadatan tinggi
Pengendalian serutan | Serutan minimal hingga nol | Mencegah timbulnya debu dan kemacetan pada pengumpan
Untuk mencapai akurasi jarak antar-titik sebesar ±0,03 mm, sistem-sistem canggih menggunakan:
- Pengendalian motor servo mandiri (0,75 kW) untuk pengaturan waktu peninju yang akurat
- Penempatan presisi dalam cetakan menggunakan pin pemandu
- Cetakan presisi berkecepatan tinggi diproduksi dengan metode EDM kawat lambat (8 bushing pemandu, 4 tiang pemandu)
Cetakan pelubang berkualitas juga dilengkapi dengan mekanisme penggantian cepat memungkinkan penggantian cetakan dalam waktu kurang dari satu menit — sebuah keunggulan efisiensi yang signifikan bagi lingkungan produksi yang memerlukan pergantian cetakan secara berkala.
Langkah 6: Pemotongan memanjang
Untuk produksi multi-jalur (konfigurasi 1-ke-4 atau 1-ke-6), pita lebar harus dipotong menjadi jalur-jalur pita pembawa yang terpisah. Unit pemotongan menggunakan pisau bundar untuk membuat potongan yang presisi di antara jalur-jalur tersebut.
Pertimbangan Utama dalam Pemotongan Gulungan
- Bahan bilah: Tungsten karbida (WC) atau baja kecepatan tinggi untuk ketahanan aus
- Tumpang tindih/celah bilah: Dapat disesuaikan untuk menyesuaikan dengan berbagai jenis dan ketebalan bahan
- Pemotongan tanpa gerinda: Geometri dan penyelarasan pisau yang tepat dapat mencegah munculnya gerinda pada tepi pisau yang berpotensi merusak komponen atau peralatan pengumpan
Di Jenten, unit pemotongan kami dilengkapi dengan sistem yang independen pengendalian motor langkah serta tumpang tindih bilah yang dapat disesuaikan — memastikan hasil potongan yang rapi untuk semua bahan dengan ketebalan mulai dari 0,1 mm hingga 0,4 mm. .
Langkah 7: Pemeriksaan Kualitas dan Pembersihan
Pemeriksaan kualitas bukanlah hal yang dianggap remeh — hal ini merupakan bagian tak terpisahkan dari proses tersebut. Produsen terkemuka mengintegrasikan Pemeriksaan Optik Otomatis (AOI) langsung ke jalur produksi.
Kemampuan Pemeriksaan Visual
Resolusi | 5 megapiksel (Standar) | 10 megapiksel (Opsional)
Sasaran pendeteksian | Variasi dimensi, goresan pada permukaan, kontaminasi, sisa potongan | Cacat yang sama dengan tingkat presisi yang lebih tinggi
Hasil | Kurva dimensi real-time, statistik CPK, klasifikasi cacat | Resolusi yang ditingkatkan untuk mendeteksi cacat mikro
Gambar cacat secara otomatis dikategorikan dan disimpan untuk:
- Ketertelusuran — Mengaitkan cacat dengan batch produksi
- Peningkatan proses — Mengidentifikasi masalah yang berulang
- Dokumentasi pelanggan — Menyediakan catatan jaminan mutu
Sistem Pembersihan
Setelah proses pengepresan dan pemotongan, pita tersebut mungkin mengandung:
- Memukul puing-puing — Partikel-partikel kecil yang dihasilkan oleh gerakan meninju
- Muatan statis — Menarik debu dan kotoran
- Burr pada tepi — Proyeksi material berskala mikro
Pembersihan bertahap merupakan praktik standar:
- Penyikatan mekanis — Sikat berputar berkecepatan tinggi menghilangkan partikel yang lepas
- Pistol udara pengion — Netralkan muatan listrik statis dan tiup bersih sisa-sisa kontaminasi
Langkah 8: Menggulung Kembali dan Pengemasan
Langkah terakhir adalah menggulung pita pembawa yang sudah jadi ke dalam gulungan, agar siap dikirim ke pelanggan. Hal ini mungkin tampak sederhana, namun merupakan salah satu langkah paling krusial untuk menjaga kualitas pita.
Pengendalian Tegangan
Ketegangan yang tidak konsisten penyebab:
- Telescoping (lapisan pita bergeser ke samping)
- Kerutan
- Kesulitan dalam melepas beban di fasilitas pelanggan
- Kerusakan pada saku
Pengendalian tegangan yang tepat meliputi:
- Lengan penari yang diberi pemberat dengan skala yang diukir untuk pengaturan yang konsisten
- Penyesuaian tegangan secara individual untuk setiap jalur
- Logika lilitan yang memperhitungkan ketebalan, lebar, dan sifat-sifat bahan pita
Sistem canggih memungkinkan operator untuk mengatur:
- Jarak tumpang tindih lilitan — Seberapa banyak pita tersebut saling tumpang tindih saat digulung
- Sudut balik — Saat pita berbalik arah di bagian flensa gulungan
- Penyesuaian lebar gulungan — Konfigurasi satu sumber untuk mengganti ukuran gulungan
Kepatuhan terhadap Standar: EIA-481-D
Seluruh proses pembuatan pita pembawa harus mematuhi EIA-481-D, standar internasional untuk pemasangan komponen pemasangan permukaan dengan pita pembawa bertekstur. .
EIA-481-D menetapkan:
- Ukuran saku
- Ukuran dan jarak lubang sproket
- Toleransi lebar pita
- Persyaratan untuk kendaraan penggerak dan kendaraan penarik
- Spesifikasi gulungan
Kepatuhan terhadap standar ini memastikan bahwa pita pembawa dari berbagai produsen dapat digunakan secara saling menggantikan pada peralatan SMT otomatis di seluruh dunia.
Untuk Mesin Embossing Tipe Rol Berkecepatan Tinggi Jenten 1-hingga-6, kepatuhan terhadap standar EIA-481-D diverifikasi melalui:
- Pengukuran dimensi sesuai spesifikasi standar
- Analisis CPK untuk menunjukkan kemampuan proses
- Titik pemeriksaan pengendalian mutu selama proses produksi (pemeriksaan mandiri setiap shift)
Konfigurasi 1-ke-6: Efisiensi dalam Skala Besar
Yang Konfigurasi 1-ke-6 menunjukkan keseimbangan yang optimal antara efisiensi produksi dan pengendalian mutu.
Opsi Produksi:
| Lebar Pita | Konfigurasi 1-ke-4 | Konfigurasi 1 hingga 6 |
|---|---|---|
| 8 mm | Ya | Ya |
| 12 mm | Ya | Ya |
| 16 mm | Ya | Ya |
| 24 mm | Ya | Ya |
Setiap jalur dapat dipantau secara terpisah untuk suhu, vakum, dan kualitas pembentukan — sehingga memastikan hasil yang konsisten di seluruh enam jalur. Kecepatan jalur biasanya berkisar antara 4 hingga 10 meter per menit per jalur, tergantung pada tingkat kerumitan produk. .
Cacat Umum dan Pencegahannya
Memahami potensi cacat sangat penting dalam pengendalian mutu:
| Cacat | Penyebab | Pencegahan |
|---|---|---|
| Pembentukan kantong yang tidak sempurna | Panas atau vakum yang tidak memadai | Naikkan suhu, periksa sistem vakum |
| Penyimpangan | Pendinginan yang tidak merata, tegangan sisa | Sesuaikan profil pendinginan, pastikan pendinginan merata |
| Gerigi di tepi | Pukulan/cetakan yang aus, jarak bebas yang tidak tepat | Ganti perkakas, sesuaikan celah |
| Kontaminasi | Pembersihan yang kurang baik, muatan listrik statis | Meningkatkan sistem pembersihan, memperbaiki pengendalian muatan statis |
| Variasi nada | Pergeseran waktu pukulan, keausan cetakan | Kalibrasi servo, periksa/ganti cetakan |
Mengapa Hal Ini Penting bagi Produksi Anda
Memahami proses pembentukan pita pembawa bukan sekadar teori belaka — hal ini memiliki dampak langsung terhadap produksi Anda:
- Peningkatan hasil panen — Dengan mengetahui parameter mana yang perlu dikendalikan, jumlah produk cacat dapat dikurangi
- Optimalisasi biaya — Memahami pertimbangan antara bahan dan proses dapat menjadi dasar dalam pengambilan keputusan pembelian
- Jaminan kualitas — Pemahaman tentang mekanisme cacat memungkinkan pemecahan masalah secara proaktif
- Evaluasi pemasok — Pemahaman mendalam mengenai proses tersebut membantu Anda mengevaluasi calon pemasok
Tentang Jenten
Jenten (河南金滕科技) merancang dan memproduksi peralatan pembentuk pita pembawa (carrier tape) canggih untuk industri semikonduktor, SMT, LED, dan elektronik konsumen. Mesin Embossing Tipe Rol Berkecepatan Tinggi 1-ke-6 kami mengintegrasikan seluruh proses yang dijelaskan dalam panduan ini — mulai dari penanganan bahan baku hingga gulungan jadi — ke dalam satu sistem yang kompak dan cerdas.
Hubungi kami untuk mengetahui lebih lanjut tentang bagaimana peralatan kami dapat meningkatkan efisiensi dan kualitas produksi carrier tape Anda.
Artikel berikutnya dalam seri ini: [Memahami Standar EIA-481-D untuk Pita Pembawa] | [Cara Mengoptimalkan Suhu Pembentukan untuk Bahan PC/PS]
 ID
 EN_GB
 KO
 VI
 RU