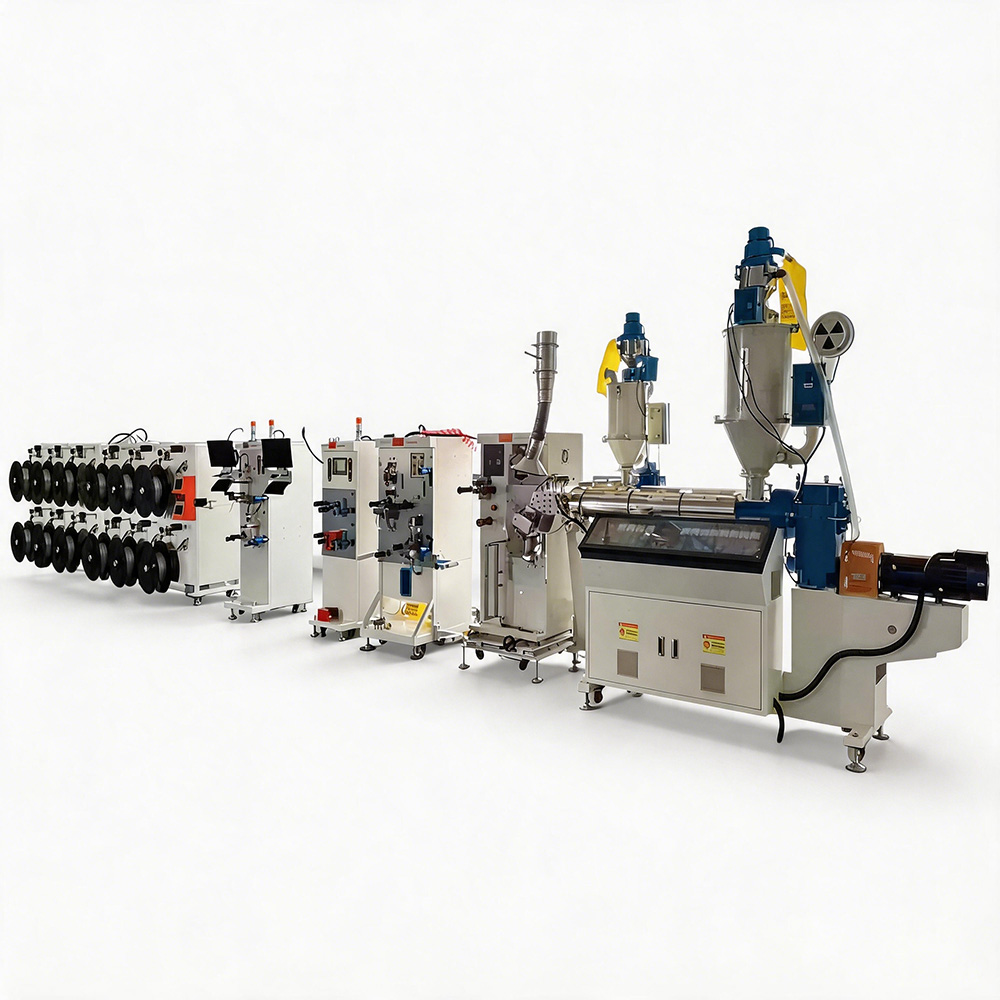
Подробное руководство, помогающее понять, как изготавливаются высокоточные ленты-носители для полупроводниковой промышленности и отрасли поверхностного монтажа (SMT)
Введение
Лента-носитель — основа современной технологии поверхностного монтажа (SMT) — представляет собой изготовленную с высокой точностью термопластичную ленту, которая удерживает электронные компоненты во время хранения, транспортировки и автоматической сборки. Независимо от того, занимаетесь ли вы производством полупроводников, светодиодов или пассивных компонентов, качество вашей ленты-носителя напрямую влияет на эффективность размещения, защиту компонентов и коэффициент выхода готовой продукции.
В компании Jenten мы на протяжении многих лет совершенствовали процесс формовки ленты-носителя. В этом пошаговом обзоре подробно описан весь производственный процесс — от подготовки сырья до получения готовой катушки — с разъяснением ключевых параметров, определяющих качество ленты, точность размеров и эффективность производства.
Этап 1: Выбор и подготовка сырья
Выбор материала: ПК, ПС и ПЭТ
Процесс изготовления ленты-носителя начинается с выбора подходящего термопластичного материала. Наиболее распространенными материалами являются:
| Материал | Свойства | Типичные области применения |
|---|---|---|
| Поликарбонат (PC) | Высокая ударная вязкость, превосходная стабильность размеров, прозрачность | Высоконадежные компоненты, оптические приборы, автомобильная электроника |
| Полистирол (PS) | Экономичность, хорошая формуемость, выпускаются в проводящих марках | Бытовая электроника, компоненты SMT общего назначения |
| ПЭТ (полиэтилентерефталат) | Хорошая термостойкость, стабильность размеров | Применение в условиях высоких температур, специализированная упаковка |
Многие производители используют многослойные ленты — например, проводящие наружные слои из полистирола в сочетании с прозрачным сердечником из поликарбоната. Такая конструкция обеспечивает как защиту от электростатического разряда, так и механическую прочность, позволяя при этом оптимизировать затраты на материалы. .
Сушка сырья
Термопластичные материалы обладают гигроскопичностью — они поглощают влагу из воздуха. Даже небольшое количество влаги может привести к серьезным дефектам в процессе формования, в том числе:
- Пузырьки и пустоты на поверхности
- Плохая четкость контуров карманов
- Неравномерная усадка
- Сниженная ударная вязкость
Поэтому правильная сушка — это критический. Материалы, как правило, сушат в промышленных печах при температурах, указанных поставщиком материала — часто от 70 °C до 130 °C в зависимости от типа смолы — до тех пор, пока содержание влаги не опустится ниже 0,02%. В компании Jenten наши интегрированные системы формования включают камеру предварительного нагрева, которая поддерживает сухость материала на протяжении всего производственного процесса, предотвращая повторное поглощение влаги во влажной среде.
Шаг 2: Экструзия или подача листов
В зависимости от конфигурации машины процесс протекает по одному из двух сценариев:
Формование экструзионным способом (от гранул до ленты)
В данной конфигурации пластиковые гранулы подаются непосредственно в экструдер, расплавляются и формуются в непрерывный лист заданной толщины. Такой подход “от гранул к ленте” имеет ряд преимуществ:
- Экономическая эффективность — Исключает промежуточный этап закупки листов
- Управление материалами — Вы сами определяете точный состав и цвет
- Возможность многослойной печати — Соэкструзия позволяет одновременно производить трёхслойные ленты
Экструдированный лист проходит через ряд калибровочных валков для обеспечения равномерной толщины перед поступлением на станцию формовки.
Формование из листового материала (предварительно экструдированная лента)
В качестве альтернативы предварительно экструдированные ленты (уже нарезанные на полоски нужной ширины) подаются непосредственно в формующую машину. Такой подход широко применяется при производстве небольших партий или при работе со специальными материалами, требующими особых условий обработки.
Шаг 3: Предварительный нагрев
Перед формовкой ленту необходимо нагреть до температуры размягчения — точки, при которой материал становится достаточно гибким, чтобы принять форму кармашка без образования трещин, но при этом не настолько горячим, чтобы начать бесконтрольно течь.
Типичная схема предварительного нагрева:
- Предварительный нагреватель: Постепенно повышает температуру до 70–80 °C
- Основной нагреватель: Доводит ленту до температуры размягчения (обычно 130–200 °C в зависимости от материала)
Этап предварительного нагрева преследует несколько целей:
- Удаление влаги — Удаляет остаточную влагу с поверхности
- Стабилизация температуры — Обеспечивает равномерное распределение тепла
- Управление технологическим процессом — Обеспечивает точную регулировку температуры формовки в зависимости от материала и толщины
В компании «Jenten» в наших системах формования используются автономные воздуходувки (до 4400 Вт) с регулируемой температурой и интенсивностью воздушного потока, что обеспечивает операторам возможность тонкой настройки температурного профиля.
Шаг 4: Формирование карманов
Это ключевой этап процесса изготовления ленты-носителя. Нагретую ленту вдавливают в ряд углублений (гнезд), в которых будут размещаться отдельные электронные компоненты.
Два основных метода формовки
| Метод | Механизм | Основные характеристики |
|---|---|---|
| Роликовый (вращающийся) | Лента проходит поверх вращающегося барабана, по окружности которого установлены выпуклые формы | Непрерывное высокоскоростное производство, идеально подходящее для конфигураций 1 к 4 и 1 к 6, превосходная стабильность качества |
| Плоскопанельная (прерывистая) | Лента прессуется между нагретыми плоскими пластинами с вогнутыми углублениями | Подходит для более глубоких карманов и более толстых материалов, более низкая скорость производства |
Процесс формования с использованием вальцов
При роликовом формовании формы (выпуклые) устанавливаются с равными интервалами вокруг вращающегося барабана. Когда нагретая лента проходит над барабаном:
- Лента начинает накладываться на выпуклые формы
- Прижимной ролик прижимает ленту к формам
- Вакуумное всасывание, создаваемое через щели у основания форм, обеспечивает полный контакт ленты с поверхностью формы
- Лента принимает форму полости кармана
Вакуумное давление здесь имеет решающее значение. Недостаточный вакуум приводит к неполному формированию карманов; чрезмерный вакуум может вызвать истончение материала. При производстве в режиме «1 к 6» поддержание равномерного вакуума на всех шести линиях требует точного инженерного расчета.
Охлаждение и извлечение из формы
После формования ленту необходимо охладить, прежде чем её можно будет извлечь из форм. Охлаждение обычно осуществляется путём распыления охлаждающей жидкости (часто представляющей собой смесь воздуха и водяного тумана) на сформированную ленту, пока она находится на форме. .
Одно из ключевых преимуществ выпуклых (мужских) форм: По мере остывания лента сжимается. При использовании вогнутых форм эта усадка может привести к деформации гнезда, поскольку оно отходит от поверхности формы. При использовании выпуклых форм лента прижимается на форма, а усадка ограничивается, что предотвращает деформацию. .
Шаг 5: Точная штамповка
После формирования карманов лента поступает на станцию перфорации. Здесь по обоим краям ленты пробиваются перфорационные отверстия (индексные отверстия). Эти отверстия входят в зацепление с зубчатыми колесами автоматических машин для поверхностного монтажа (SMT), обеспечивая точное позиционирование при захвате компонентов.
Ключевые параметры штамповки
Параметр | Требование | Воздействие
Точность шага P2 | ±0,03 мм или лучше | Обеспечивает плавную подачу через оборудование для поверхностного монтажа (SMT)
Диаметр отверстия | До 0,2 мм | Позволяет использовать ленты небольшой ширины и создавать упаковку высокой плотности
Контроль заусенцев | Минимальное количество заусенцев или их полное отсутствие | Предотвращает образование пыли и замятия в подающем механизме
Для обеспечения точности шага ±0,03 мм в современных системах используются:
- Независимое управление сервомотором (0,75 кВт) для точного синхронизирования пробивки
- Прецизионное позиционирование внутри матрицы с использованием направляющих штифтов
- Высокоскоростные прецизионные штампы изготовлено методом медленнопроволочной электроэрозионной обработки (8 направляющих втулок, 4 направляющих штифта)
Кроме того, высококачественные штампы отличаются следующими особенностями: механизмы быстрой смены что позволяет заменить матрицу менее чем за одну минуту — это значительное преимущество в плане эффективности для производственных условий, где требуется частая смена оснастки.
Шаг 6: Продольная резка
Для многополосного производства (конфигурации 1 к 4 или 1 к 6) широкую ленту необходимо разрезать на отдельные полосы несущей ленты. Узел разрезания использует круглые лезвия для выполнения точных разрезов между полосами.
Основные аспекты, которые следует учитывать при продольной резке
- Материал лезвия: Карбид вольфрама (WC) или быстрорежущая сталь для обеспечения износостойкости
- Перекрытие/зазор лезвий: Регулируется с учётом различных типов и толщин материалов
- Резка без заусенцев: Правильная геометрия и выравнивание лезвий предотвращают образование заусенцев на кромках, которые могут повредить детали или оборудование для подачи материала
В компании Jenten наши линии для продольной резки оснащены независимыми управление шаговым двигателем а также регулируемое перекрытие лезвий — что обеспечивает чистый рез любого материала толщиной от 0,1 мм до 0,4 мм. .
Шаг 7: Контроль качества и очистка
Контроль качества — это не что-то второстепенное, а неотъемлемая часть производственного процесса. Ведущие производители внедряют Автоматический оптический контроль (AOI) непосредственно в производственную линию.
Возможности визуального контроля
Резолюция | 5 мегапикселей (стандарт) | 10 мегапикселей (опция)
Объекты обнаружения | Отклонения в размерах, царапины на поверхности, загрязнения, заусенцы | Те же дефекты с более высокой точностью
Результаты | Кривые измерений в реальном времени, статистика CPK, классификация дефектов | Повышенное разрешение для обнаружения микродефектов
Изображения дефектов автоматически классифицируются и сохраняются для:
- Прослеживаемость — Установление связи между дефектами и производственными партиями
- Оптимизация процессов — Выявление повторяющихся проблем
- Документация для клиентов — Предоставление документации по обеспечению качества
Системы очистки
После перфорации и продольной нарезки лента может содержать:
- Остатки после штамповки — Мелкие частицы, образующиеся в результате процесса штамповки
- Статический заряд — Притягивает пыль и загрязнения
- Заусенцы на кромках — Микромасштабные проекции материалов
Многоступенчатая очистка это стандартная практика:
- Механическая чистка щеткой — Высокоскоростные вращающиеся щетки удаляют рыхлые частицы
- Ионизирующие пневматические пистолеты — Нейтрализуйте статический заряд и удалите оставшиеся загрязнения с помощью сжатого воздуха
Шаг 8: Перемотка и упаковка
Заключительным этапом является намотка готовой ленты-носителя на катушки для отправки заказчику. Это может показаться простым, но на самом деле это один из самых важных этапов, обеспечивающих качество ленты.
Регулировка натяжения
Неравномерное натяжение причины:
- Телескопический эффект (сдвиг слоев ленты в боковом направлении)
- Появление морщин
- Проблемы с размоткой на объекте заказчика
- Повреждения карманов
Правильное регулирование натяжения включает в себя:
- Утяжеленные руки танцора с гравированной шкалой для точной настройки
- Индивидуальная регулировка натяжения для каждой полосы движения
- Логика намотки который учитывает толщину ленты, её ширину и свойства материала
Современные системы позволяют операторам настраивать:
- Расстояние перекрытия витков — Насколько лента перекрывает саму себя при намотке
- Угол возврата — Когда лента меняет направление движения у фланца катушки
- Регулировка ширины катушки — Устройство для работы с катушками одного размера, позволяющее менять размер катушки
Соответствие стандартам: EIA-481-D
Весь процесс изготовления ленты-носителя должен соответствовать EIA-481-D, международный стандарт на нанесение рельефной маркировки на ленту-носитель для компонентов поверхностного монтажа. .
В документе EIA-481-D указано:
- Размеры кармана
- Размер и расстояние между отверстиями в звездочке
- Допуски по ширине ленты
- Требования к головной и прицепной машинам
- Технические характеристики катушки
Соблюдение данного стандарта гарантирует, что ленты-носители различных производителей можно взаимозаменяемо использовать на автоматизированном оборудовании для поверхностного монтажа (SMT) по всему миру.
Для высокоскоростной роликовой машины для тиснения Jenten серии 1–6 соответствие стандарту EIA-481-D подтверждается следующим образом:
- Измерение размеров в соответствии со стандартными техническими условиями
- Анализ CPK для подтверждения способности процесса
- Контрольные точки контроля качества в процессе производства (самопроверка в каждой смене)
Конфигурация «1 к 6»: эффективность при масштабировании
Этот Конфигурация «1 к 6» обеспечивает оптимальный баланс между эффективностью производства и контролем качества.
Варианты производства:
| Ширина ленты | Конфигурация «1 к 4» | Конфигурация «1 к 6» |
|---|---|---|
| 8 мм | Да | Да |
| 12 мм | Да | Да |
| 16 мм | Да | Да |
| 24 мм | Да | Да |
На каждой линии можно независимо контролировать температуру, вакуум и качество формовки, что обеспечивает стабильное качество продукции на всех шести линиях. Типичная скорость линии колеблется от от 4 до 10 метров в минуту на каждую полосу движения, в зависимости от сложности продукта. .
Распространенные дефекты и меры по их предотвращению
Понимание возможных дефектов имеет решающее значение для контроля качества:
| Дефект | Причина | Профилактика |
|---|---|---|
| Неполное формирование кармана | Недостаточный нагрев или вакуум | Повысить температуру, проверить вакуумную систему |
| Деформация | Неравномерное охлаждение, остаточные напряжения | Настройте профиль охлаждения, обеспечьте равномерное охлаждение |
| Заусенцы по краям | Изношенный пуансон/матрица, неправильный зазор | Заменить инструменты, отрегулировать зазор |
| Загрязнение | Недостаточная очистка, статический заряд | Модернизировать систему очистки, улучшить контроль статического электричества |
| Изменение высоты звука | Смещение времени удара, износ формы | Осуществить калибровку сервопривода, провести осмотр/замену форм |
Почему это важно для вашего производства
Понимание процесса формирования ленты-носителя — это не просто теоретический вопрос, оно имеет непосредственное значение для вашего производства:
- Повышение урожайности — Знание того, какие параметры необходимо регулировать, позволяет сократить количество брака
- Оптимизация затрат — Понимание компромиссов между материалами и технологическими процессами помогает принимать обоснованные решения о закупках
- Обеспечение качества — Знание механизмов возникновения дефектов позволяет решать проблемы на упреждающей основе
- Оценка поставщиков — Понимание этого процесса поможет вам оценить потенциальных поставщиков
О компании «Джентен»
Компания Jenten (Henan Jinten Technology) занимается разработкой и производством современного оборудования для формовки лент-носителей, предназначенного для полупроводниковой, SMT, светодиодной и бытовой электроники. Наша высокоскоростная роликовая машина для тиснения с 1–6 валами объединяет весь процесс, описанный в данном руководстве — от обработки сырья до получения готовой катушки — в единую, компактную и интеллектуальную систему.
Свяжитесь с нами, чтобы узнать больше о том, как наше оборудование может повысить эффективность и качество производства ваших лент-носителей.
Следующая статья из этой серии: [Понимание стандартов EIA-481-D для ленточных носителей] | [Как оптимизировать температуру формования для материалов PC/PS]
 RU
 EN_GB
 ID
 KO
 VI