Почему производителям SMT-компонентов нужны высокоточные ленты-носители
В процессе производства SMT лента-носитель — это не “просто упаковка”. Это физический интерфейс между вашим запасом компонентов и установщиком. Когда происходит замятие в подающем устройстве, сопло пропускает деталь или компонент наклоняется в гнезде, первопричина уходит корнями в цепочку поставок и сводится к одному вопросу: сохраняет ли лента-носитель точность размеров в пределах допусков, требуемых для ваших компонентов?
Для производителей SMT, использующих современное оборудование для установки компонентов, ответ всё чаще заключается в применении высокоточной ленты-носителя — и оборудования для её изготовления.
Интерфейс подачи: где точность превращается в производительность
Подающее устройство для поверхностного монтажа (SMT) продвигает ленту-носитель за счет взаимодействия с отверстиями для зубчатых колес и позиционирования каждого кармашка в точке захвата. Эта механическая последовательность зависит от стабильности размеров по трем параметрам: расположению отверстий для зубчатых колес, геометрии кармашков и плоскостности ленты. Если какой-либо из этих параметров выходит за пределы допуска, подающее устройство не может поддерживать ритм позиционирования.
К типичным симптомам относятся замятие подающего устройства, неправильный захват компонентов, поворот компонента в гнезде и нестабильность отклеивания защитной ленты. Это не единичные случаи. Они вызывают цепную реакцию в процессе монтажа, снижая выход готовой продукции и вынуждая оператора вмешиваться в процесс.
Анализ отрасли подтверждает, что проблемы с подачей ленты-носителя редко возникают из-за одного единственного параметра, выходящего за пределы допуска. Они возникают из-за плохой согласованности между компонентом, зазором в кармане, защитной лентой, катушкой и процессом подачи. Даже незначительное смещение внутри кармана может повлиять на точность захвата, особенно на высокоскоростных линиях SMT.
Почему стандартных допусков недостаточно
Стандарты EIA-481 и IEC 60286-3 определяют технические характеристики ленты-носителя. Согласно этим стандартам допустимое отклонение размеров карманов составляет до 100 микрометров. Для стандартных микросхем и более крупных полупроводниковых корпусов такой диапазон является приемлемым.
Чем меньше размеры компонентов, тем более строгий контроль требуется. Анализ отрасли показывает, что для предотвращения чрезмерного вращения или наклона в гнезде для более мелких компонентов требуются допуски примерно в 50 микрометров. Новейшие типы корпусов, включая WLCSP и усовершенствованные BGA, требуют допусков в 30 микрометров — уровня, который можно стабильно обеспечить только с помощью высокоточной несущей ленты.
Движущей силой этих изменений является структура компонентов. По мере уменьшения размеров корпусов даже небольшие отклонения в габаритах оказывают значительное влияние на точность захвата. Кармашек, размер которого чуть превышает норму, может поворачиваться во время транспортировки. Кармашек, глубина которого чуть превышает норму, снижает эффективность вакуумного захвата. Это не теоретические соображения, а повседневная реальность крупносерийного производства SMT.
Технические требования к оборудованию для формовки лент-носителей
Высокоточная лента-носитель изготавливается, а не закупается в готовом виде. Процесс формовки обеспечивает соблюдение допусков на размеры по всей длине ленты, включающей тысячи карманов и сотни метров.
Геометрия кармана. Размеры гнезда определяют, насколько надежно деталь удерживается во время транспортировки и сможет ли захватывающий сопло надежно извлечь её. Если гнездо слишком велико, детали могут вращаться или наклоняться, что приводит к нестабильному положению при захвате. Если гнездо слишком мало, детали могут повредиться, а выводы — деформироваться. Формовочное оборудование должно одновременно обеспечивать баланс между защитой, стабильностью подачи и производственными допусками.
Точность отверстий в звездочке. Отверстия для зубчатых колес определяют точность индексации при автоматической подаче. Неравномерное расположение отверстий приводит к смещению, пропускам и отклонениям в позиционировании. Поскольку линии SMT работают в непрерывном режиме, даже незначительные отклонения в расположении отверстий для зубчатых колес могут накапливаться и приводить к серьезным проблемам с позиционированием. На этапе перфорации необходимо соблюдать допуск P2 независимо от скорости и натяжения ленты.
Поведение материала. Поликарбонатная лента-носитель обладает стабильностью размеров, с которой полистирол не может сравниться. Типичная усадка поликарбоната составляет менее 0,11 TP3T после 24 часов нахождения при температуре 85 °C, в то время как у полистирола в аналогичных условиях она достигает 0,51 TP3T. Эта стабильность важна, когда компоненты находятся на складе до поступления на производственную линию. Для чувствительных компонентов лента из поликарбоната обеспечивает стабильную геометрию карманов, необходимую для корпусов небольших размеров.
Преимущества оборудования для формовки
Машина для формовки ленты-носителя определяет, сохраняется ли точность размеров в ходе производственного цикла. К ключевым техническим факторам относятся:
Автономная сервоприводная штамповка. Когда модуль перфорации работает независимо от лентовода, на позиционирование перфорационных отверстий не влияют колебания натяжения ленты или скорости. Такое разделение обеспечивает стабильность точности P2 в любых производственных условиях.
Регулирование температуры формы. Регулирование температуры циркулирующей воды обеспечивает стабилизацию температуры пресс-формы в процессе непрерывного формования. Без активного охлаждения накопление тепла в процессе формования приводит к отклонениям в размерах, которые затрагивают геометрию гнезда.
Равномерность предварительного нагрева. Этап предварительного нагрева перед формованием снижает температурные градиенты по стенкам полости и способствует равномерному течению материала. При выполнении высокоточных операций контролируемый предварительный нагрев способствует обеспечению постоянной глубины полости и целостности боковых стенок.
Контроль на линии. Контроль с помощью ПЗС-датчика, интегрированный в производственную линию, позволяет выявлять отклонения в размерах до того, как дефекты дойдут до этапа намотки на катушки. Построение кривых в режиме реального времени и статистика CPK дают объективные данные о технологической способности процесса.
Расходы, связанные с проблемами с кормлением
Производители SMT оценивают качество ленты-носителя по одному критерию: происходит ли подача ленты без перебоев. Проблемы с подачей приводят к прямым затратам из-за простоев оборудования, вмешательства оператора и дефектов размещения. Они также вызывают косвенные затраты из-за снижения коэффициента использования оборудования и увеличения количества брака.
Рынок лент-носителей отражает растущее признание того факта, что точность является не просто предпочтением, а обязательным требованием. По прогнозам, к 2031 году объем мирового рынка лент-носителей достигнет 1,39 млрд долларов США, при этом в сегментах высокого уровня предъявляются значительно более высокие требования к автоматизации и отслеживаемости производственных процессов.
Инженерное партнерство для производителей SMT
Высокоточная лента-носитель — это инженерный продукт, а не массовый товар. Производители, занимающиеся поверхностным монтажом (SMT), при оценке поставщиков лент-носителей должны учитывать, способно ли производственное оборудование, на котором изготавливаются эти ленты, обеспечить допуски, требуемые для их компонентов.
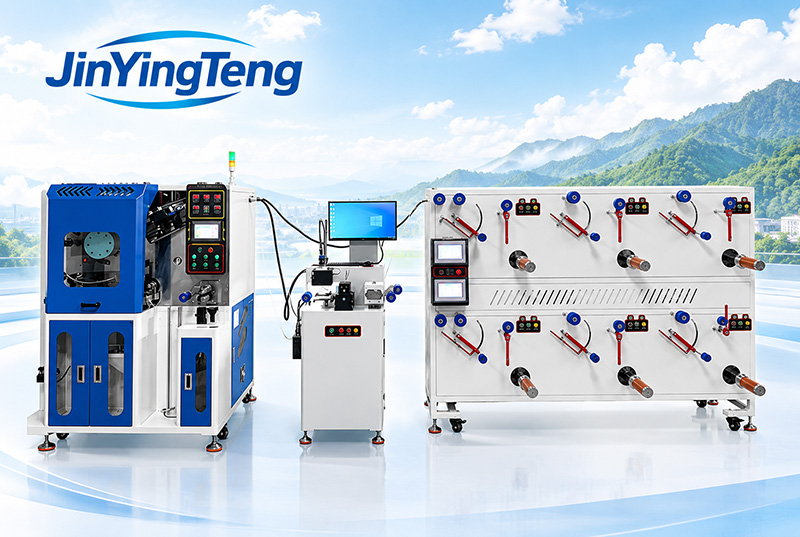
Компания «Чжэнчжоу Цзиньинтен» (Хэнань Цзентен) производит оборудование для формовки лент-носителей, предназначенное для высокоточного производства. Наши роликовые системы формовки объединяют термоформовку, независимую сервоприводную перфорацию, контроль качества и многополосную намотку в единую производственную линию. Независимо от того, речь идет о массовом производстве стандартной ленты шириной 8 мм или о сложных упаковках, требующих более строгого контроля размеров, наше формовочное оборудование обеспечивает основу для стабильного выпуска продукции.
 RU
 EN_GB
 ID
 KO
 VI